


Como resolver o problema do tiro curto na moldagem por injeção?
A moldagem por injeção é um processo de fabricação amplamente utilizado para a produção de peças plásticas em grandes quantidades. No entanto, um dos problemas mais comuns encontrados na moldagem por injeção é o problema de injeção curta. Um disparo curto ocorre quando o plástico derretido não preenche completamente a cavidade do molde, resultando em uma peça incompleta. Isso pode levar a perdas significativas de produção, aumento de custos e problemas de qualidade. Como fornecedor de máquinas de injeção, entendemos os desafios que surgem com tiros curtos e estamos aqui para compartilhar algumas soluções eficazes.
Compreendendo as causas dos tiros curtos
Antes de podermos resolver o problema do tiro curto, é essencial compreender as suas causas profundas. Existem vários fatores que podem contribuir para tiros curtos, incluindo:
- Volume de injeção inadequado: Se o volume de injeção da máquina não for suficiente para preencher a cavidade do molde, ocorrerá um disparo curto. Isto pode ser devido a configurações incorretas da máquina ou a uma incompatibilidade entre a capacidade da máquina e o tamanho do molde.
- Baixa velocidade de injeção: Uma velocidade de injeção lenta pode fazer com que o plástico derretido esfrie antes de atingir todas as partes da cavidade do molde. Isto pode resultar em solidificação prematura e um tiro curto.
- Alta Viscosidade do Plástico: Alguns plásticos têm alta viscosidade, o que significa que fluem com menos facilidade. Isto pode dificultar o preenchimento da cavidade do molde pelo plástico, especialmente em áreas com paredes finas ou geometrias complexas.
- Problemas de projeto de molde: O mau design do molde também pode contribuir para disparos curtos. Por exemplo, se o tamanho da porta for muito pequeno, o plástico poderá ter dificuldade em entrar na cavidade do molde. Da mesma forma, se o sistema de canal não for projetado adequadamente, poderá causar quedas de pressão e impedir que o plástico flua uniformemente.
- Problemas de temperatura: Temperaturas incorretas no cilindro, bico ou molde podem afetar o fluxo do plástico fundido. Se a temperatura for muito baixa, o plástico ficará mais viscoso e terá menos probabilidade de preencher a cavidade do molde. Por outro lado, se a temperatura for muito alta, o plástico pode degradar-se ou queimar.
Soluções para o problema do tiro curto
Agora que identificamos as possíveis causas dos disparos curtos, vamos explorar algumas soluções:
- Ajuste os parâmetros de injeção:
- Aumentar o volume de injeção: Verifique as configurações da máquina e certifique-se de que o volume de injeção é suficiente para preencher a cavidade do molde. Pode ser necessário ajustar o curso do parafuso ou a pressão de injeção para aumentar o volume.
- Aumente a velocidade de injeção: Uma velocidade de injeção mais alta pode ajudar o plástico derretido a alcançar todas as partes da cavidade do molde antes de esfriar. Porém, tome cuidado para não aumentar muito a velocidade, pois isso pode causar outros problemas, como flashes ou armadilhas de ar.
- Otimize a pressão de injeção: A pressão de injeção deve ser alta o suficiente para superar a resistência do fluxo do plástico, mas não tão alta que cause danos ao molde ou à máquina. Pode ser necessário experimentar diferentes configurações de pressão para encontrar o valor ideal.
- Modifique o material plástico:
- Escolha um plástico de baixa viscosidade: Se a alta viscosidade do plástico estiver causando o problema de injeção curta, considere mudar para um plástico com viscosidade mais baixa. Isso facilitará o fluxo do plástico e o preenchimento da cavidade do molde.
- Adicionar Plastificantes: Plastificantes podem ser adicionados ao plástico para reduzir sua viscosidade e melhorar suas propriedades de fluxo. Contudo, esteja ciente de que a adição de plastificantes também pode afetar as propriedades mecânicas da peça final.
- Melhore o design do molde:
- Aumente o tamanho do portão: Um tamanho de porta maior pode permitir que o plástico entre na cavidade do molde com mais facilidade. Porém, tome cuidado para não deixar o portão muito grande, pois isso pode causar outros problemas como vestígios do portão ou enchimento irregular.
- Otimize o sistema Runner: O sistema de canal deve ser projetado para minimizar quedas de pressão e garantir um fluxo uniforme do plástico. Isso pode envolver o uso de corredores maiores, a redução do comprimento dos corredores ou o uso de um sistema de corredores balanceado.
- Adicionar ventilação: A ventilação adequada é essencial para permitir que o ar escape da cavidade do molde durante o processo de injeção. Sem ventilação adequada, o ar pode ficar preso no molde, causando jatos curtos ou outros defeitos.
- Controle a temperatura:
- Verifique e ajuste a temperatura do barril: Certifique-se de que a temperatura do barril esteja ajustada corretamente para o tipo de plástico usado. A temperatura deve ser alta o suficiente para derreter o plástico, mas não tão alta que cause degradação.
- Monitore e controle a temperatura do bico: A temperatura do bico também pode afetar o fluxo do plástico. Certifique-se de que o bico esteja aquecido à temperatura adequada e de que não haja bloqueios ou vazamentos.
- Mantenha a temperatura do molde: A temperatura do molde deve ser mantida dentro de uma faixa específica para garantir o fluxo e a solidificação adequados do plástico. Pode ser necessário usar um sistema de controle de temperatura para manter a temperatura do molde.
Nossas máquinas injetoras e seu papel na solução de tiros curtos
Como fornecedor de máquinas de injeção, oferecemos uma ampla gama de máquinas de injeção de alta qualidade que podem ajudá-lo a resolver o problema de injeção curta. NossoMáquina de moldagem por injeção de plástico para tampo de mesaé perfeito para produção e prototipagem em pequena escala. É fácil de operar e oferece controle preciso sobre os parâmetros de injeção, permitindo ajustar o volume, a velocidade e a pressão da injeção para evitar disparos curtos.

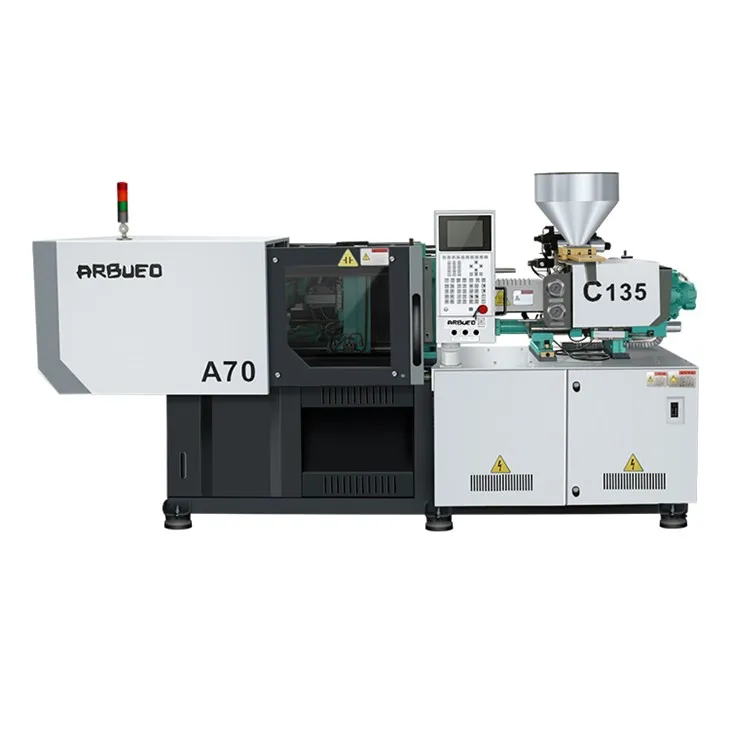
NossoMáquina de moldagem por injeção de plutôniofoi projetado especificamente para processar materiais de poliuretano. Possui sistemas avançados de controle de temperatura e recursos de injeção de alta pressão, que podem garantir que o poliuretano fundido preencha completamente a cavidade do molde, reduzindo o risco de disparos curtos.
OMáquina de moldagem por injeção de espuma de poliuretanoque fornecemos é ideal para a produção de produtos de espuma de poliuretano. Possui sistema preciso de mistura e dosagem, que pode garantir a proporção adequada de matéria-prima e a distribuição uniforme da espuma no molde, minimizando a ocorrência de disparos curtos.
Conclusão
O problema do tiro curto na moldagem por injeção pode ser frustrante e caro. No entanto, ao compreender as causas e implementar as soluções adequadas, você pode reduzir significativamente a ocorrência de disparos curtos e melhorar a qualidade e a eficiência do seu processo de moldagem por injeção. Como fornecedor de máquinas de injeção, temos o compromisso de fornecer a você as melhores máquinas de injeção e suporte técnico para ajudá-lo a resolver quaisquer problemas que possa encontrar.
Se você estiver enfrentando problemas de injeção curta em seu processo de moldagem por injeção ou estiver procurando atualizar suas máquinas de injeção, convidamos você a entrar em contato conosco. Contamos com uma equipa de profissionais experientes que lhe poderão fornecer soluções e aconselhamento personalizados. Vamos trabalhar juntos para otimizar seu processo de moldagem por injeção e obter melhores resultados.
Referências
- Trono, JL (1996). Engenharia de Processos de Plásticos. Marcel Dekker.
- Rosato, DV e Rosato, DV (2000). Manual de moldagem por injeção. Editores Acadêmicos Kluwer.
- Osswald, TA e Turng, L. - S. (2007). Manual de moldagem por injeção. Editores Hanser.