


Grandes máquinas de moldagem por injeção
Fabricante de grandes máquinas de moldagem por injeção
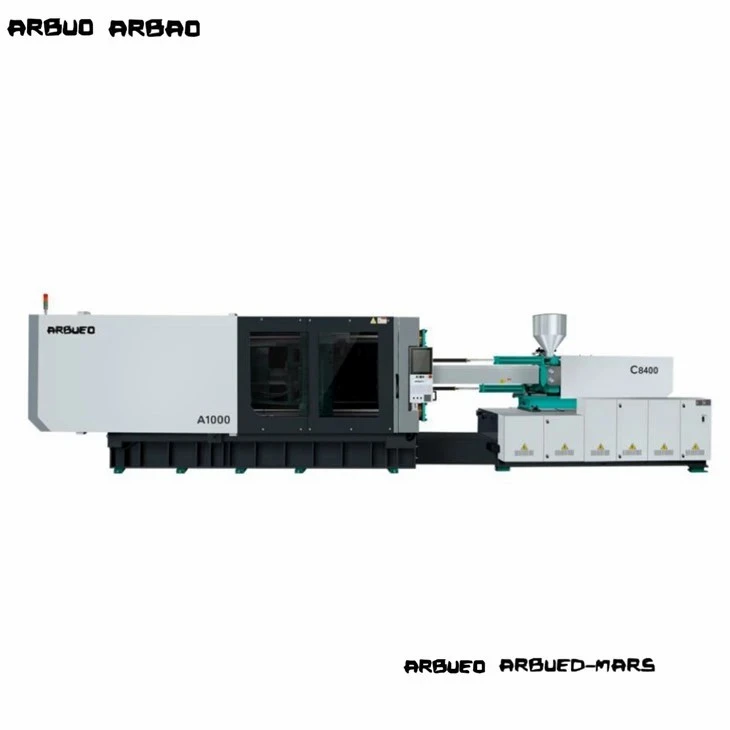
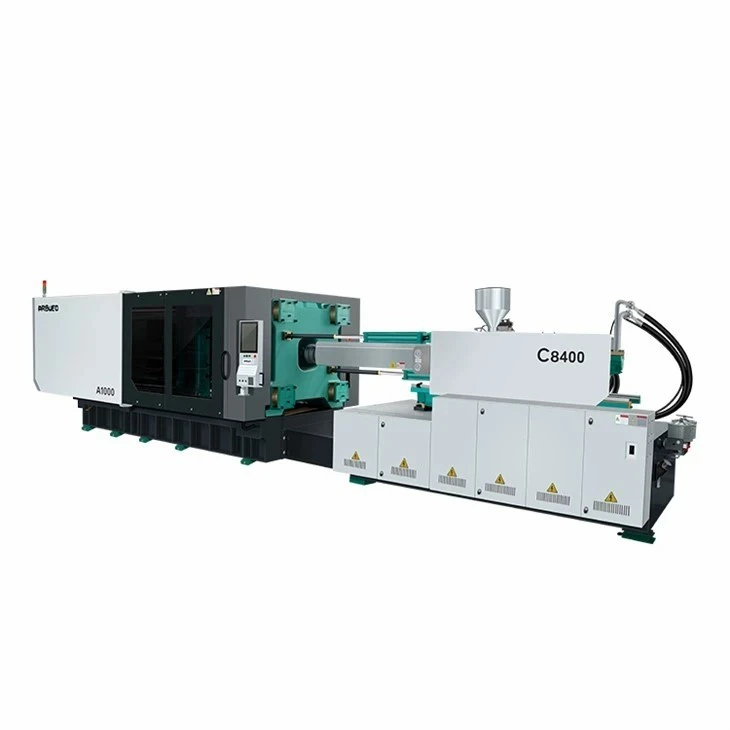
Large injection molding machines (clamping force >= 450 toneladas/4.500 kN) processam componentes termoplásticos a granel nos setores automotivo, de embalagens, logística e eletrodomésticos. A operação de moldes pesados exige rigidez estrutural, paralelismo preciso das placas, movimento estável das placas e arquiteturas de acionamento hidráulico ou híbrido-com eficiência energética.
Este guia fornece configurações técnicas, dimensões de placas, espaçamento-de tirantes e capacidades de disparo em nossas plataformas de-máquinas pesadas. Ele auxilia fabricantes de ferramentas, engenheiros de fabricação e diretores de compras na correspondência de dimensões de moldes, requisitos de fluxo de resina e metas de tempo de ciclo com especificações de máquinas.


Visão geral da grande máquina de moldagem por injeção
Os sistemas de moldagem por injeção-de tonelagem pesada utilizam duas estruturas híbridas-hidráulicas/servo{2}}de placas ou mecanismos de fixação mecânica de alternância dupla-de cinco{3}}pontos otimizados.
Arquitetura de fixação
Dois{0}}sistemas de prensas: utilizam cilindros de deslocamento hidráulico direto para movimento de prensas em alta-velocidade, combinados com quatro porcas de travamento-de tirantes e cilindros hidráulicos de tonelagem de curso curto-. Esse design elimina o desgaste dos elos articulados, reduz o espaço ocupado pela máquina em 20% a 30% em comparação com configurações de três-placas e fornece acesso traseiro desobstruído para extração automatizada de peças.
Sistemas de alternância de cinco{0}}pontos: utilizam links de alternância mecânica balanceados acionados por unidades servo-hidráulicas. Esses sistemas proporcionam movimento rápido da placa, desaceleração cinética natural antes do toque no molde e travamento-com eficiência energética durante as fases de resfriamento.
Arquitetura de injeção
Unidades de injeção balanceadas de-cilindro duplo eliminam o torque de inclinação em guias lineares durante a injeção de alta-pressão (até 2.200 bar).
Conjuntos de parafuso e cilindro nitretados ou bimetálicos lidam com resinas reforçadas com-fibra de vidro (PP-GF30, PA66-GF30), ligas estruturais e polímeros reciclados.
Sistemas de bombas hidráulicas de deslocamento-elétrico ou variável-servo fornecem controle preciso de velocidade e pressão em circuito-fechado, mantendo a repetibilidade da injeção em +/- 0.1%.
Gama de Máquinas
Nossos equipamentos-de grande tonelagem são categorizados em quatro linhas estruturais distintas com base na força de fixação, sistema de acionamento e aplicações alvo:
|
Série |
Faixa de força de fixação |
Sistema de fixação |
Tipo de unidade |
Foco Técnico Primário |
|
HT-Série T |
450T - 1,000T |
Alternar 5 pontos |
Servo-hidráulico |
Peças grandes em geral, contêineres{0}}profundos, engradados industriais. |
|
Série-TP HD |
600T - 3,200T |
Duas-placas |
Servo-Hidráulico/Híbrido |
Pára-choques automotivos, painéis, grandes caixas-palete, instalações compactas. |
|
HS-Série PET |
450T - 800T |
Alternar-serviço pesado |
Servo-de alto fluxo |
Produção de pré-formas PET (até 128 cavidades), unidades especializadas de plastificação de alto-torque. |
|
HE-Série Elétrica |
450T - 900T |
Servo-elétrico |
Totalmente Elétrico/Híbrido |
Embalagens médicas para salas limpas, guias de luz óptica, peças automotivas de paredes-finas ultra{0}}precisas. |
Lista de produtos
Máquina de moldagem por injeção de duas placas HD-600TP
Força de aperto: 6.000 kN (600 toneladas)
Amarração-Folga da barra (A x V): 920 x 850 mm
Máx. Peso do tiro (PS): 2.850 g
Diâmetro do parafuso: 80/90/100 mm
Recurso principal: Design compacto com mecanismo de barra de-travamento-direto; inclui controle de loop fechado-proporcional para sequências-de extração central.
Máquina de alternância de cinco pontos HT-800T
Força de aperto: 8.000 kN (800 toneladas)
Tirante-Folga da barra (A x V): 1.060 x 980 mm
Máx. Peso do tiro (PS): 4.320 g
Diâmetro do parafuso: 95/105/115 mm
Recurso principal: placas do tipo-caixa de alta rigidez-projetadas por análise de elementos finitos (FEA) para minimizar a deflexão da placa sob alta tonelagem.
Máquina HD-1200TP de duas placas
Força de aperto: 12.000 kN (1.200 toneladas)
Tirante-Folga da barra (A x V): 1.320 x 1.200 mm
Máx. Peso do tiro (PS): 7.800 g
Diâmetro do parafuso: 115/125/135 mm
Recurso principal: Retração automática da-barra de ligação (lado superior não-do operador) para carregamento lateral-simplificado de grandes ferramentas automotivas.
Máquina de duas placas HD-1800TP automotiva-de classe dupla
Força de aperto: 18.000 kN (1.800 toneladas)
Amarração-Folga da barra (A x V): 1.600 x 1.450 mm
Máx. Peso do tiro (PS): 14.200 g
Diâmetro do parafuso: 140/155/170 mm
Recurso principal: perfil de injeção em vários-estágios com controle de válvula sequencial sincronizado (até 16 zonas pneumáticas/hidráulicas).
Máquina industrial pesada HD-2500TP
Força de aperto: 25.000 kN (2.500 toneladas)
Tirante-Folga da barra (A x V): 1.900 x 1.700 mm
Máx. Peso do tiro (PS): 22.500 g
Diâmetro do parafuso: 165/180/200 mm
Característica principal: Cilindros de plastificação duplos com opção de aparafusamento elétrico; capaz de derreter polímeros{0}}contínuos em alto volume para contêineres e paletes de resíduos logísticos.
Máquina estrutural ultragrande HD-3200TP
Força de aperto: 32.000 kN (3.200 toneladas)
Tirante-Folga da barra (A x V): 2.200 x 1.950 mm
Máx. Peso do tiro (PS): 35.000 g
Diâmetro do parafuso: 190/210/230 mm
Recurso principal: estrutura reforçada da placa com compensação ativa de inclinação da placa, projetada para molduras externas automotivas multi-cavidades e câmaras de serviços públicos.
Principais recursos técnicos
Rigidez da Estrutura de Fixação e Análise de Elementos Finitos (FEA)
A deformação da placa sob a tonelagem máxima causa rebarbas no molde, desgaste da linha divisória e-espessura de parede não uniforme.
As placas apresentam reforço de estrutura de caixa{0}}projetada via FEA para distribuir a força de fixação uniformemente por toda a face de montagem do molde.
O paralelismo da placa permanece dentro<= 0.08 mm/m under 100% clamping loads.
As barras de ligação de aço-cromadas 42CrMo de alta{2}}tração-são submetidas a endurecimento por indução e testes ultrassônicos não{4}}destrutivos (NDT) para evitar trincas por fadiga sob tensões de carga cíclicas.
Arquitetura de acionamento servo-hidráulico
Acionado por servomotores síncronos de ímã permanente acoplados a bombas de engrenagens internas.
Tempo de resposta para pressão dinâmica e ajuste de velocidade:<= 30 ms.
O consumo de energia é reduzido de 30% a 55% em comparação com máquinas tradicionais de bombas de{2}deslocamento variável, já que a velocidade do motor cai para perto de zero durante as fases de retenção e resfriamento.
Sistema de plastificação e resistência ao desgaste
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 AT).
Opção bimetálica (resinas abrasivas/corrosivas): revestimento de liga à base de níquel-dentro do cilindro, combinado com um spray de carboneto de tungstênio-revestimento de parafuso soldado (dureza 60 - 65 HRC) para até 30% de carga de fibra de vidro.
A geometria do parafuso de barreira com elementos de mistura dispersivos e distributivos garante a homogeneidade térmica do fundido dentro de +/- 1.5 graus C.
Interface de automação e controle hidráulico de precisão
As válvulas proporcionais controlam a desaceleração de abertura/fechamento do molde, extração do núcleo e sequências de ejeção.
As redes de comunicação industrial EtherCAT/CANbus fazem interface diretamente com transdutores lineares (resolução de posição 0,01 mm).
As interfaces padrão Euromap 63/Euromap 73 permitem integração plug{2}}e{3}}play com robôs-de entrada superior, selecionadores de canal-de entrada lateral, sistemas de fixação de molde magnético e controladores sequenciais de câmara quente.
Força de fixação, tamanho do molde e capacidade de injeção
A correspondência de um molde com a máquina correta requer a avaliação da área projetada, da altura do molde, da folga entre os tirantes-e da densidade da resina.
Força de fixação (kN)=[Área projetada da peça e sistema de canal (cm2) x Pressão média da cavidade (bar)] / 100
Polímeros com alta viscosidade (por exemplo, PC, PMMA, PA-GF): Requerem pressões médias de cavidade de 400 - 700 bar.
Polímeros com baixa viscosidade (por exemplo, PP, PE, PS): Requerem pressões médias de cavidade de 250 - 450 bar.
Folga entre as barras de ligação-(H x V): as distâncias horizontais e verticais entre as barras de ligação-devem exceder as dimensões da placa externa do molde, a menos que a máquina possua recursos de extração da barra de ligação-superior.
Faixa de altura do molde (mín./máx.): A altura total da pilha do molde deve estar estritamente dentro da capacidade de luz natural da máquina:
Luz natural máxima=Altura máxima do molde + Curso de fixação
Curso e força do ejetor: certifique-se de que os pinos ejetores hidráulicos estejam alinhados com as placas ejetoras do molde e forneçam força suficiente para limpar-peças de repuxo profundo.
Para manter a estabilidade térmica e evitar a degradação do polímero:
Massa mínima de tiro: Deve exceder 20% da capacidade teórica total de tiro.
Massa Máxima do Disparo: Não deve exceder 80% da capacidade teórica total do disparo (calculada em densidade equivalente PS rho=1.05 g/cm3).
Fator de ajuste de densidade de resina:
Capacidade real de disparo (resina)=Capacidade de disparo PS x (densidade de fusão da resina alvo / densidade de fusão do PS)
Especificações Técnicas
|
Parâmetro |
Unidade |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Força de aperto |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Curso de abertura |
milímetros |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Distância entre barras de ligação-(H x V) |
milímetros |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Máx. Luz do dia |
milímetros |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Máx. Altura do Molde |
milímetros |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Diâmetro do parafuso (opção-B) |
milímetros |
90 |
105 |
125 |
155 |
180 |
210 |
|
Relação L/D (opção-B) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Volume de injeção |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Peso do tiro (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Pressão de injeção (parafuso-B) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Máx. Velocidade do parafuso |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
Força Ejetora |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Curso do ejetor |
milímetros |
250 |
300 |
350 |
400 |
450 |
500 |
|
Capacidade do tanque de óleo |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Como selecionar
A seleção de equipamentos de injeção-de grande tonelagem exige a avaliação dos requisitos mecânicos, térmicos e de infraestrutura da planta. Siga esta sequência de verificação de engenharia:
Calcular os requisitos mínimos de tonelagem:
Estime a área de superfície total projetada (incluindo câmaras frias) e multiplique pela pressão de pico da cavidade específica do material-.
Verifique as dimensões físicas do ferramental:
Verifique se as dimensões externas do molde passam pela folga-da barra de ligação. Certifique-se de que a altura da pilha se ajuste entre os limites de altura mínima/máx. de fechamento da prensa.-.
Avalie as demandas de resina e plastificação:
Selecione parafuso padrão versus bimetálico com base em aditivos abrasivos (GF/Talc). Combine a relação L/D e os requisitos de torque para garantir a homogeneidade adequada do fundido sem cisalhamento da cadeia de polímero.
Auditar utilitários de fábrica e capacidades de piso:
Verifique a capacidade de potência do transformador para picos de carga do motor e de aquecimento. Avalie a capacidade de elevação da ponte rolante em relação ao peso máximo do molde/componente da máquina e inspecione a espessura da laje do piso para suportar cargas estáticas pesadas.
Definir interfaces-principais de pull e automação:
Determine os circuitos de extração de núcleo hidráulico necessários e selecione os protocolos de interface Euromap (Euromap 63, 73 ou 84) para automação robótica.
Aplicativos
Setor Automotivo
Peças: Para-choques dianteiro e traseiro, módulos de acabamento das portas, painéis de instrumentos, forros das cavas das rodas.
Resinas: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Requisito técnico: Baixa deflexão da braçadeira para evitar flashes em linhas de partição largas, integração sequencial de gate valvulado para controle da linha-de solda, função traseira-do núcleo para moldagem de espuma microcelular (processo Mucell).
Embalagem Industrial e Logística
Peças: caixas-de transporte retornáveis para serviços pesados, caixas agrícolas, contêineres dobráveis de 1.000 litros, paletes de plástico.
Resinas: Polietileno de alta-densidade (PEAD), copolímeros de impacto de polipropileno (PP-C).
Requisito Técnico: Alta capacidade de plastificação (kg/h) para operação contínua e rápida de-ciclagem; sequências de extração de-núcleo-de vários estágios para núcleos de slides complexos.
Eletrodomésticos e serviços ambientais
Peças: Cubas externas da máquina de lavar, estruturas principais do ar condicionado, lixeiras municipais de 120L/240L, câmaras de acesso aos cabos.
Resinas: HDPE, PP, ABS Estrutural.
Requisito Técnico: Rigidez estrutural para suportar longos ciclos de resfriamento sem deformação térmica; sistemas de ejeção hidráulica-multiponto.
Fabricação, instalação e comissionamento
Fabricação de precisão de plantas
Estruturas pesadas passam por recozimento de{0}alívio de tensão em fornos de tratamento térmico-digitais antes da usinagem.
As superfícies das placas e os furos das barras de ligação são usinados em uma única configuração em grandes fresadoras CNC de piso-para preservar as tolerâncias geométricas.
Controle de qualidade e testes de aceitação de fábrica (FAT)
Cada máquina passa por um ciclo de teste de simulação de 24- horas em velocidade operacional máxima antes do envio.
Os interferômetros a laser verificam o alinhamento da placa e a repetibilidade do movimento. As linhas hidráulicas são testadas-com pressão 1,5 vezes maior que a pressão de trabalho para evitar vazamentos.
Logística, instalação e testes de aceitação no local (SAT)
Logística: enviado como sub{0}}conjuntos modulares (unidade de fixação, unidade de injeção, unidade de energia hidráulica) em rack-plano e contêineres-de topo aberto.
Instalação: nivelamento de precisão usando suportes-de cunha para serviços pesados em pisos de concreto industrial reforçado (espessura mínima do concreto: 250 - 300 mm).
Comissionamento: a verificação{0}}no local inclui limpeza de óleo hidráulico (padrão ISO 4406 14/16/11), calibração de zonas de aquecimento, alinhamento de travas-de tirantes e testes de integração total com ferramentas de molde do cliente e automação.
Personalização e OEM
Oferecemos modificações mecânicas, hidráulicas e de software sob medida para integrar nossas grandes máquinas em células de fabricação especializadas:
Luz do dia prolongada e aumento da altura do molde:Extensões de placas e tirantes alongados-para aplicações de moldagem-profunda (por exemplo, latas de lixo, tanques profundos).
Sistemas-de tração de barra de amarração:A extração-de tirante hidráulica nas posições superior ou lateral permite o carregamento horizontal do molde onde o espaço da ponte rolante é restrito.
Unidades de Plastificação Especializadas:
Barris bimetálicos-de alto desgaste para lidar com até 50% de fibra de vidro ou carga mineral.
Parafusos-resistentes à corrosão (Inconel ou aço-cromado) para processamento de PVC e polímeros-retardadores de chama.
Barris ventilados para processamento de resinas higroscópicas sem pré-secagem.
Atualizações de multi-materiais/co{1}}injeção:Unidades modulares de injeção secundária (sobreposto, formato L-ou layout vertical) com controle de mesa rotativa integrado para moldagem-multi-shot.
Máquinas Relacionadas
Para atender aos requisitos de processamento especializado, oferecemos plataformas de máquinas complementares:
Todas-máquinas injetoras elétricas (100T - 450T):
Sistemas ultra{0}}prontos para salas limpas-projetados para componentes médicos e ópticos com risco zero de contaminação por óleo.
Máquinas multi-cor/multi{1}}componentes (150T - 1,600T):
Mesas rotativas integradas ou placas indicadoras para iluminação automotiva multi-materiais e vedações-de aderência macia.
Sistemas de pré-formas PET (250T - 800T):
Plataformas de alta-velocidade-construídas especificamente, equipadas com unidades de plastificação de alto-torque, tecnologia de placas resfriadas e automação de pós{3}}resfriamento dedicada.
Equipamento Auxiliar e Automação:
Servo robôs, sistemas centralizados de transporte de materiais, misturadores gravimétricos e controladores de temperatura de moldes calibrados para alto-produto de resina.
Perguntas frequentes
Somos fabricantes e fornecedores profissionais de grandes máquinas de moldagem por injeção na China, especializados em fornecer serviços personalizados de alta qualidade. Damos as boas-vindas a você no atacado de grandes máquinas de moldagem por injeção para venda aqui em nossa fábrica. Para consulta de preços, contacte-nos.